
引言:当观测精度成为圆顶制造的终极标尺
在光学天文观测中,圆顶不仅是保护望远镜的遮蔽物,更是影响成像质量的关键一环。圆顶内部的热湍流、随动误差、结构形变,都会在焦平面上转化为星像的退化。因此,科研级圆顶的制造,本质上是一场从材料到装配的精度控制战役。江苏斯凯辉光电科技有限公司(以下简称“斯凯辉”)深耕天文台站建设多年,其圆顶制造工艺将“毫米级精度”从设计图纸转化为可交付的实体,本文将从一块钢板开始,拆解这一过程。
从钢板到结构件:材料与下料的精度起点
圆顶的骨架通常采用优质碳素结构钢,钢板的平整度与厚度公差直接影响后续焊接与机加工的基准。斯凯辉在材料入库即进行超声波探伤与平板测厚,剔除微观缺陷。下料环节采用数控等离子切割与激光切割组合工艺,确保边缘热影响区可控。对于大型圆顶的弧形梁,则使用专用卷板机冷弯成型,通过多次渐进辊压控制回弹量,使单段弧梁的轮廓度误差小于±2mm。这一阶段的核心是建立从钢板到三维构件的几何基准,为后续装配提供可追溯的误差分配体系。
焊接与热处理:应力控制决定长期稳定性
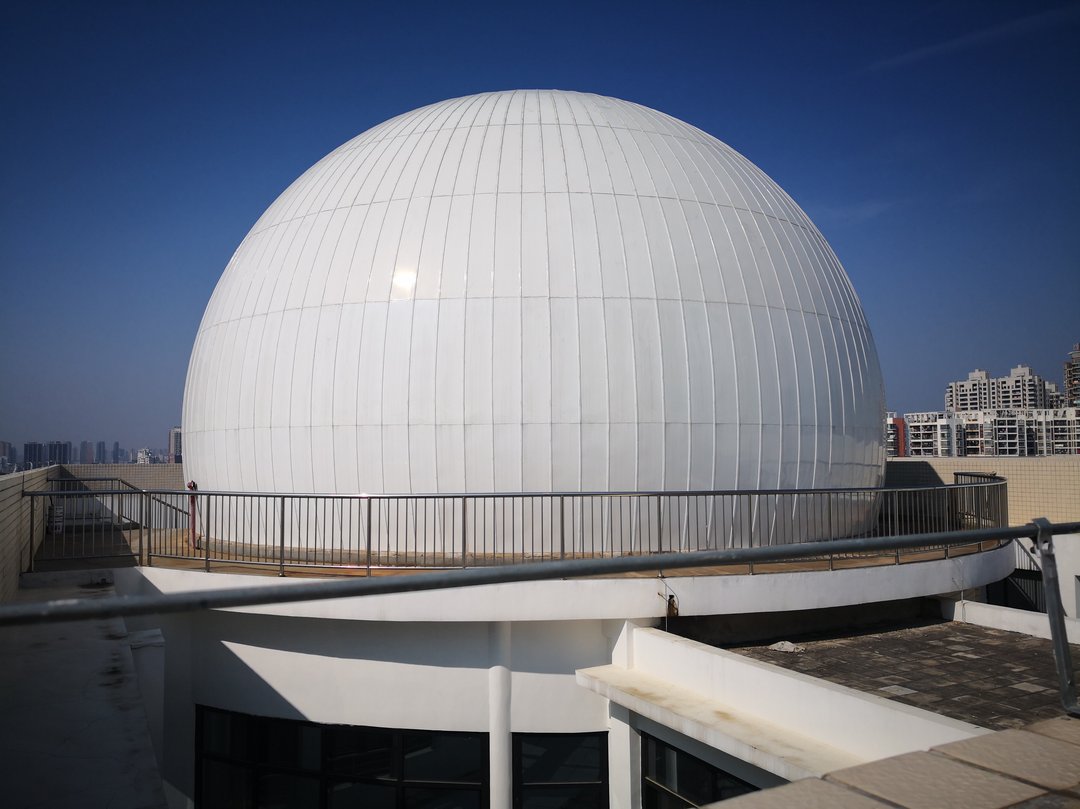
圆顶结构件焊接量大,焊接热输入会导致局部残余应力,在长期交变风载下可能引发疲劳裂纹或蠕变变形。斯凯辉采用机器人自动焊与手工精焊相结合的方式,关键节点采用全熔透坡口焊,并辅以振动时效或去应力退火处理。焊接后的构件需在专用平台上进行三维激光扫描,与设计数模比对,对超差部位实施火焰矫正或机械加工修整,确保每个模块的尺寸公差控制在±1mm以内。这一工序不仅关乎装配精度,更关系到圆顶在恶劣天气下的可靠性。
机加工与装配:从零件到模块的精度闭环
圆顶的驱动齿圈、轴承座、导轨等关键零件需经数控加工中心铣削,保证形位公差。在模块装配阶段,斯凯辉采用高精度经纬仪与激光跟踪仪建立现场测量场,将各段弧形骨架、蒙皮板、密封条逐一组对。蒙皮板采用预冲孔与压型工艺,与骨架贴合间隙控制在0.5mm以内。装配过程中,使用力矩扳手按既定顺序拧紧高强螺栓,避免附加应力。整体圆顶在工厂内完成预拼装,模拟开启与旋转运行,测量圆顶开口的圆度与导轨的平面度,确保全场随动误差小于0.1°。
热控与密封:视宁度保障的隐性工程
科研级圆顶需抑制内部热空气与外部冷空气的对流,否则会在望远镜视场内产生“热泡”。斯凯辉在蒙皮内侧喷涂保温层,并设计主动通风与温控系统,能将圆顶内温度与外部环境温差控制在±0.5℃以内。密封结构采用双道三元乙丙橡胶条,在-40℃至60℃范围内保持弹性,确保暴雨或沙尘环境下气密性达标。这些细节虽不直接体现为“毫米数值”,却直接关系到望远镜的实际成像分辨力。
从工厂到台址:精度在现场的延续
圆顶模块运输至台址后,还需进行二次安装。斯凯辉的现场工程师会依据天文台站的地基沉降观测数据,调整圆顶底座的水平度与方位基准,确保圆顶旋转轴与望远镜光轴平行度满足设计要求。最终验收阶段,使用全站仪测量圆顶在任意方位角下的实际位置与理论值偏差,形成完整的精度报告。这一环节体现了EPC总包模式的统筹能力——从制造到安装的误差传递链始终受控。
结语:毫米级精度背后的系统工程能力
一块钢板到毫米级精度的圆顶,中间跨越的是材料学、热力学、精密测量与工程管理的综合壁垒。江苏斯凯辉光电科技有限公司通过全流程EPC能力,将每一个环节的误差压缩至极限,最终交付的不仅是符合技术指标的硬件,更是支撑天文学家长期稳定观测的科研基础设施。当夜间圆顶随动开启,指向深邃宇宙时,那悄无声息的旋转,正是工程精度与科学追求的共鸣。
(本文由江苏斯凯辉光电科技有限公司技术支持团队审校,供行业交流参考。)