
为什么圆顶到场后,现场总装常陷入“等、找、猜”的困局
一套直径数米的天文观测圆顶,从工厂预制到台站就位,往往要经历拆解、运输、吊装、复装的全过程。数十件结构件、驱动单元、密封组件、电控模块分批抵达现场后,若缺乏统一的装配序列约束,常见场景是:结构班组在等电控接口定义,密封件安装因限位开关位置未定而反复拆改,驱动模块的扭矩标定值需要现场重新推算。工期延误、返工损耗、责任界面模糊,根源不在单件质量,而在总装顺序表的缺位。
江苏斯凯辉光电科技有限公司在圆顶交付实践中,将“厂内预装—分件发运—现场总装—空载跑合—带载联调”视为一条可追溯的工程管理链条,而串联这条链条的核心文件,正是那张贯穿始终的总装顺序表。
总装顺序表不是一张图纸,而是一份带约束条件的工序契约
在厂内预装阶段,圆顶的驱动系统、限位系统、密封系统与电控系统按同一份接口参数表逐项打勾签字。这份接口参数表定义了各子系统之间的机械接口公差、电气信号定义、通信协议时序与安全互锁逻辑。预装完成后,圆顶进行空载跑合,采集驱动电流曲线、限位触发重复精度、密封压紧力分布等数据。这些跑合数据随设备一同交付,成为现场总装后比对基准。
分件发运时,每一件构件按现场总装顺序编号打包,构件本体标注安装位号与扭矩标定值。这意味着现场吊装不需要二次找正——吊装顺序即总装顺序,位号即定位依据。现场班组拿到的不只是一堆钢构件和电气柜,而是一份可执行、可核对、可追溯的装配序列。
三天复装的工程逻辑:把“现场决策”前移到“厂内定义”
传统散件到场模式下,总装周期被拉长的核心原因是大量工程决策被推迟到现场:支架先装还是驱动先装?密封条在限位开关之前还是之后?电控柜就位与结构螺栓紧固的先后关系如何影响后续调试?每一个决策点都可能引发等待与返工。
斯凯辉的交付方式将上述决策在厂内预装阶段全部固化进总装顺序表。现场三天的作业节奏大致如下:
– 第一天:按编号序列完成基础环与立柱结构吊装,扭矩按标定值施加,位号核对无误后进入下一序。- 第二天:驱动单元与限位组件按接口参数表就位,密封系统按预装压紧力数据复现安装,电控柜接入预定义信号端口。- 第三天:空载跑合,将现场采集的驱动电流与限位触发数据与厂内跑合数据进行比对,偏差在允许带内即判定总装合格,随后转入带载联调准备。
这一流程使总装周期比散件到场模式缩短近三分之一。缩短的不是作业动作本身,而是等待、找正、返工与责任扯皮的时间。
跑合数据随设备交付:现场联调不再靠猜
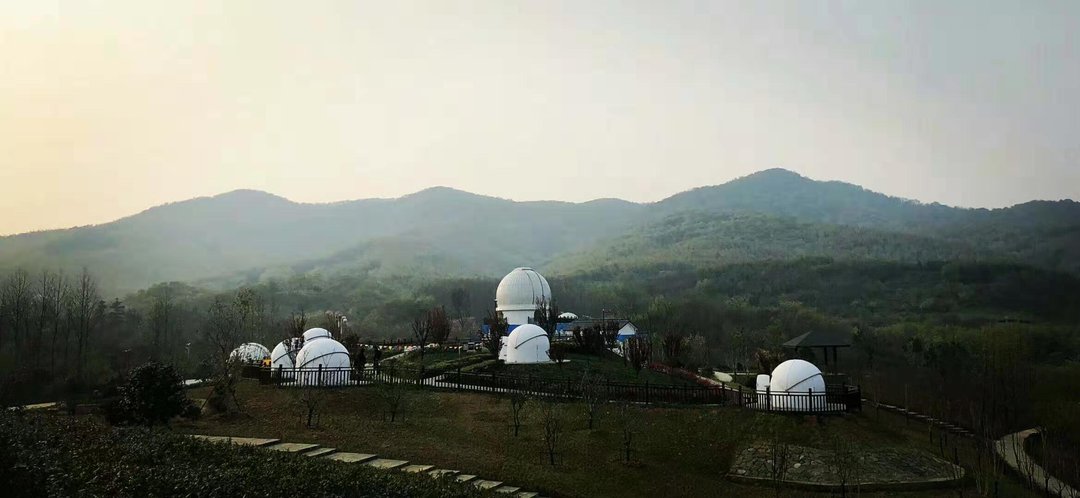
天文观测圆顶的现场联调,难点在于驱动系统与限位系统的匹配状态难以用肉眼判断。斯凯辉在厂内空载跑合阶段记录每一驱动模块的电流-转速曲线、每一限位开关的触发重复精度、每一密封点的压紧力实测值。这些数据以纸质与电子双份随设备发运,现场联调时作为基准比对。
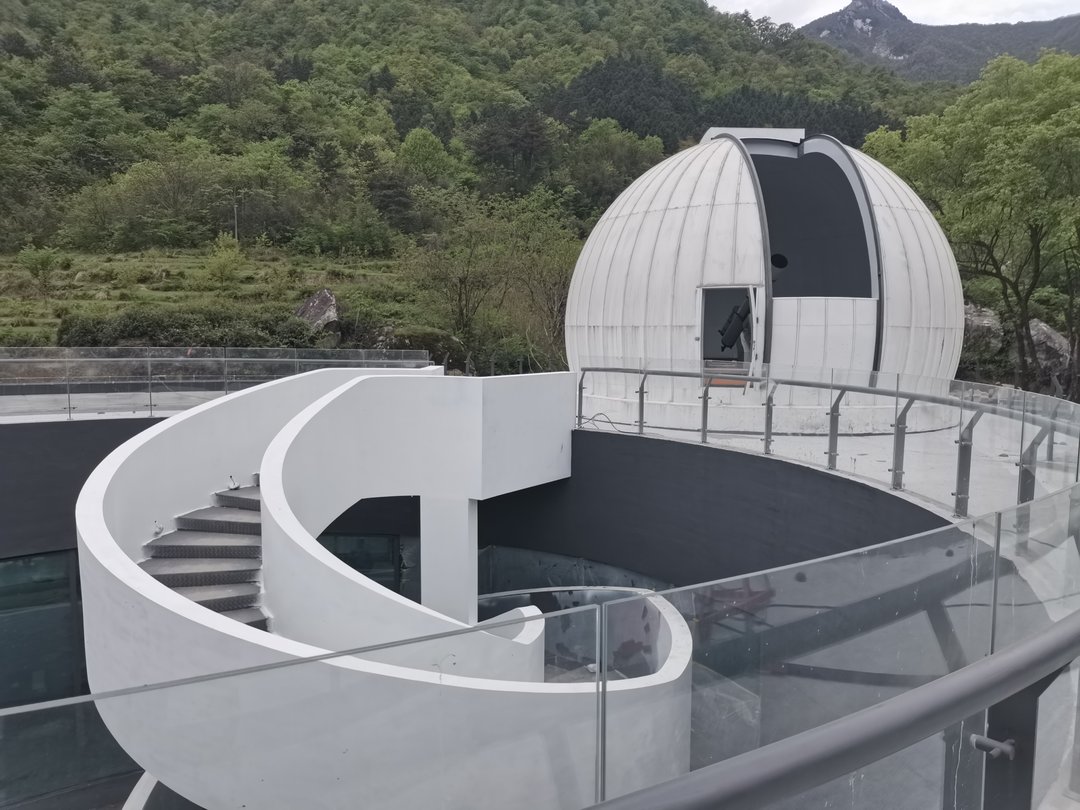
当现场跑合数据与厂内数据偏差超出预设带时,排查路径是明确的:先核对安装位号与扭矩标定值是否执行到位,再检查信号端口定义是否与接口参数表一致,最后才进入参数微调。联调不再依赖经验猜测,而是按数据链逐项排除。
交付后的可维护性:总装顺序表的延伸价值
总装顺序表的价值不止于初次安装。交付后,斯凯辉提供年度上门体检与远程诊断双通道服务。驱动模块、密封件、限位开关按运行小时数触发更换提醒,台站值班员按清单逐项确认即可完成日常巡检。由于每一构件均有安装位号与扭矩标定值记录,后续更换或复装时可回溯原始装配参数,避免因人员更替导致装配质量漂移。
对于天文台站负责人与科研装备规划人员而言,圆顶交付的本质不是采购一批钢结构和电气件,而是获得一套可验证、可复现、可追溯的装配工程能力。那张总装顺序表,正是这种能力从工厂延伸到台站现场的载体。
结语
圆顶从厂里拆成几十件发走,现场凭啥三天装回去?答案不在吊车吨位,也不在工人数量,而在那张将接口参数、跑合数据、安装位号与扭矩标定值全部前置固化的总装顺序表。江苏斯凯辉光电科技有限公司以圆顶全流程交付节点为管理切口,让台站建设从“各干各的”变为“按同一张表交账”。